English
Haberler
Ana sayfa / Haberler / Sektör Haberleri / Kazan Emniyet Tahliye Vanası Sızıntısı: Tesisler için Nedenleri, Teşhis ve Çözümleri

+86-13961025664
Kazan emniyet tahliye vanasında sızıntı varsa, bunu temizlik sorunu olarak değil, basınç sınırındaki bir kusur olarak değerlendirin. Valf, basınçlı bir tambur ile aşırı basınç olayı arasında duran son mekanik bariyerdir ve sürekli olarak buharı geçiren bir valf, güvenilir bir bariyer olmaktan çıkmıştır. Görünür duman, disk ile koltuk arasında ilk mikroskobik buhar yolunun açılmasıyla genellikle haftalar önce başlayan bir olaylar zincirinin sonudur.
Pratik sonuç önce gelir çünkü daha sonra yapacağınız her şeyi belirler. Tıkamayın, tıkamayın, kolu aşağıya doğru kablolamayın ve kapalı bir yukarı akış blok vanasının arkasında izole halde bırakmayın. Yalnızca uygun bir müdahaleyi planlayana kadar izole edin, etiketleyin, semptomu kaydedin ve ardından doğrudan iki paralel yola geçin: neden sızıntı yaptığını öğrenin ve valfin yeniden sertifikalandırılıp onaylanamayacağını veya değiştirilmesi gerekip gerekmediğini doğrulayın.
En az bunlar kadar önemli olan ikinci bir sonuç daha var. Sızıntı yapan tahliye vanalarının çoğu suçlu değil, mağdurdur. Ayarlanan basınç marjının çok ince olması, giriş borusunun küçük olması, yayın yıllar sonra yüksek sıcaklıkta gevşemesi veya baca gazı yolundaki kireç ve tozun yuva üzerinde birikmesi nedeniyle sızdırıyorlar. Bu koşulları düzeltmeden valfi değiştirin; yenisi aynı programda sızıntı yapacaktır.
Bu makale, tesis ekiplerinin "sızıntı" olarak adlandırdığı dört farklı şey olan sızdırmazlık mekanizmasını, kesici vanalarda ne sıklıkta ortaya çıktıklarına göre sıralanan temel nedenleri, adım adım saha teşhisini, tamir veya değiştirme kararını, yüksek sıcaklık ve yüksek tozlu baca gazı için trim ve malzeme seçimini, kurulum hatalarını, inceleme planlamasını ve sorunun bir sonraki atık ısı kazanında tasarlanmasını engelleyen satın alma sorularını ele almaktadır.
Yaylı bir emniyet tahliye valfi, şaşırtıcı derecede küçük bir temas alanıyla basıncı tutar. Disk, kuvveti belirli bir basınçta açılacak şekilde kalibre edilmiş bir yay tarafından yüklenen dar, üst üste bindirilmiş metal-metal temas bandıyla yuvanın üzerinde durur. Bu temas bandının yukarısındaki her şey ve diskin üzerinde hizalı kalmasını sağlayan her şey sızdırmazlık zincirine aittir. Bu zincirdeki herhangi bir halkanın kayması durumunda bir sızıntı ortaya çıkar.
Zincirin beş halkası var. Birincisi asıl sızdırmazlığı sağlayan disk ve koltuk çiftidir. İkincisi, yükün eşit şekilde dağıtılması için diski yuvayla eşmerkezli tutan kılavuz ve gövdedir. Üçüncüsü, ayarlanan basıncı tanımlayan ve binlerce termal döngü boyunca tolerans dahilinde kalması gereken yaydır. Dördüncüsü, yayı süreçten izole eden ve diske etki eden karşı basıncı yöneten kapak ve varsa körüktür. Beşincisi, aşırı basınç düşüşü olmadan vanaya akışı iletmesi gereken giriş nozulu ve gövdesidir.
Bir kazanda veya atık ısı kazanında sızdırmazlık zinciri sürekli saldırı altındadır. 250 ila 450 santigrat derece sıcaklıktaki buhar, her ikisi de genellikle farklı alaşımlardan veya en azından farklı kesit kalınlıklarından yapılmış olan disk ile yatak arasında farklı genleşmeye neden olur. Her başlatma ve kapatma yayı esnetir. Sıcaklıkta geçen her saat onu biraz daha rahatlatır. Toz, demir oksit ve yoğuşma tuzları baca gazıyla birlikte hareket ederek boşluğun mikron cinsinden ölçüldüğü tek yeri bulur.
Başarısızlığın anlık olmaktan ziyade ilerleyici olmasının nedeni budur. Saatte birkaç gram buhar geçiren koltuk zaten zarar görmüştür. Aşırı ısıtılmış buhar, birkaç mikronluk bir boşluk boyunca ses hızına yakın bir hızla hızlanır ve bu jet, ilk geçişten birkaç saat sonra koltuk yüzeyini ve disk yüzeyini aşındırır. Bir fısıltı olarak başlayan sızıntı, görünür bir duman ve alıştırılmak yerine değiştirilmesi gereken çentikli bir koltuğa dönüşür.
| Bileşen | Sızdırmazlıktaki rolü | Sızıntılara nasıl katkıda bulunur? |
|---|---|---|
| Disk ve koltuk | Birincil metalden metale sızdırmazlık bandı | Çentikler, tel çekme, erozyon olukları, termal deformasyon, temas bandına gömülü pul |
| Kılavuz ve kök | Diski eşmerkezli ve eşit şekilde yüklenmiş halde tutun | Kılavuz boşluğunda aşınma, korozyon ürünleri, koltuğun bir tarafını açan eksantrik yükleme |
| Bahar | Ayar basıncını ve yeniden yerleştirme kuvvetini tanımlar | Sıcaklıkta gevşeme, korozyon çukurlaşması, önceki onarımdan sonra yanlış yay takılması |
| Kaput ve körük | Yayı izole edin ve karşı basıncı dengeleyin | Körük kopması, kapak contasında sızıntı, bağlantıdan buhar sızması |
| Giriş nozulu ve gövdesi | Minimum basınç kaybıyla tam akış sağlayın | Kirlenme, kireç oluşumu, giriş borusunun vana girişinden küçük olması, yakın dirsekten kaynaklanan türbülans |
Tesis ekipleri dört farklı fiziksel durum için tek bir kelime kullanıyor ve teşhis genellikle bu noktada yanlış gidiyor. Ayarlanan basıncın hemen altında kaynayan bir valf, normal çalışma basıncında gözle görülür bir dumanın içinden geçen bir valf ile aynı durumda değildir ve bunların hiçbiri, kaput bağlantısından sızan bir conta ile aynı değildir. Her imzanın farklı bir nedeni, farklı bir aciliyeti ve farklı bir çözümü vardır.
Kaynatma en hafif olanıdır ve en çok göz ardı edilenidir. Kazan yaklaştığında ancak ayarlanan basınca ulaşmadığında vana ince, tiz bir akış salmaya başlar. Genellikle görünmeden önce duyulabilir; bu nedenle tamburun yakınında çalışan operatörler, bakımdan çok önce bunu bilirler. Kaynama, çalışma basıncı ile ayarlanan basınç arasındaki marjın çok küçük hale geldiğine veya yayın etkin patlama noktasını düşürecek kadar gevşediğine dair bir uyarıdır.
Koltuk sızıntısı farklı bir hayvandır. Valf, buharı normal çalışma basıncında geçirerek görünür bir duman veya hiç durmayan sürekli bir tıslama üretir. Bu fark edildiğinde koltuk neredeyse her zaman hasar görmüş olur ve hasar hızla ilerlemektedir. Yoğuşma sızıntısı daha hafiftir: başlatma sırasında su yuvada toplanır ve çıkıştan damlar; bu endişe verici görünür ancak genellikle vana sıcaklığa ulaştığında temizlenir.
Son olarak, eklem sızıntısı ve manuel kaldırma testinden sonra yeniden oturamama ayrı olaylardır. Sızdıran kapak contası veya çıkış flanşı bir yuva sorunu değil, cıvatalama veya conta sorunudur. Kaldırma kolu serbest bırakıldıktan sonra açık kalan bir valfın kılavuzunda veya gövdesinde mekanik bir bağlanma sorunu vardır. Bu dört durumun karıştırılması, gereksiz bakımlara veya daha kötüsü, gerçek bir koltuk sızıntısının yoğuşma olarak göz ardı edilmesine yol açar.
| İmza | Sahada nasıl görünüyor? | Büyük olasılıkla sebep | Anında eylem |
|---|---|---|---|
| Kaynama | Ayarlanan basıncın hemen altında hafif tiz bir ıslık sesi duyuluyor, görünür buhar yok | Çalışma basıncı ayar basıncına çok yakın, diskin termal kayması, gevşek yay | Çalışma basıncını azaltın, basınç eğilimini kaydedin, bir sonraki fırsatta bakım planlayın |
| Koltuk sızıntısı | Normal çalışma basıncında sürekli görünür duman veya sabit tıslama | Koltukta kalıntı veya kireç, koltuk yüzeyinde hasar, tel çekilmesi | Valfi izole edin, etiketleyin ve bakımdan geçirin; koltuğun çalışmaya ihtiyacı olduğunu varsayalım |
| Ortak sızıntı | Kaputtan, çıkış flanşından veya gövde-kaporta bağlantısından buhar sızıyor | Contanın bozulması, eşit olmayan cıvata torku, bağlantının termal döngüsü | Soğuyunca spesifikasyona göre yeniden sıkın veya bir sonraki kapatma sırasında contayı değiştirin |
| Yeniden yerleştirilememesi | Kaldırma kolu serbest bırakıldıktan sonra valf açık kalır | Kılavuzda aşınma veya kir, eğilmiş gövde, bozuk disk | Valfi izole edin, kolu zorlamayın ve inceleme için çıkarın |
Tesis bakım kayıtlarından alınan kök neden verileri hiçbir zaman tam olarak aynı değildir çünkü farklı tesisler aynı arızayı farklı şekillerde sınıflandırır. Yine de, sızıntı yapan vanalar çıkarıldığında, kesilip açıldığında ve fotoğraflandığında ortaya çıkan desen, kullanışlı olacak kadar tutarlıdır. Kok kömürü, sinterleme, enerji, metalurji ve kimya tesislerinde rapor edilen vakaların neredeyse tamamı aynı altı açıklamayla açıklanıyor. Aşağıdaki dağılım, vana bir atölyede açıldıktan sonra muayene raporlarında görünen arıza sınıflandırmalarının bir birleşimidir. Bu istatistiksel bir çalışma değildir ve sabit bir yasa olarak okunmamalıdır. Bu bir triyaj düzenidir; fiziksel kanıtların çoğunlukla nereye işaret ettiğini gösteren pratik bir sıralamadır.
Koltuktaki yabancı madde en büyük kategoridir ve aynı zamanda en önlenebilir olanıdır. Baca gazı uygulamalarında döküntü, gerçek anlamda nadiren yabancı bir nesnedir. Kızdırıcı veya ekonomizör tüplerinden dökülen demir oksit tortusu, bir bypass yoluyla taşınan toz, inşaat sırasında tamburda kalan kaynak cürufu veya buhar boşluğundaki en sıcak yüzeyde biriken kimyasal birikintilerin işlenmesidir. Valf, tamburun veya başlığın en yüksek noktasında bulunduğundan buharın taşıdığı her şeyi toplar. Disk ile yatak arasına bir parçacık sıkıştığında valf tam temas bandında kapanamaz ve ortaya çıkan jet işi birkaç saat içinde bitirir.
Koltuk ve disk yüzü hasarı ikinci sırada yer alır ve genellikle bağımsız bir olaydan ziyade birinci kategorinin sonucudur. Kesilerek açılan valfler, genellikle disk üzerinde eşleşen bir işaretle birlikte yuva yüzü boyunca radyal olarak uzanan karakteristik erozyon oluğunu gösterir. Bu tür bir hasar, kabaca yarım milimetre derinliği aştığında sahada telafi edilemez; koltuğun yeniden işlenmesi veya kaplamanın değiştirilmesi gerekir.
Ayarlı basınç kayması ve yay gevşemesi üçüncü sırada yer alır ve bu kategori, yüksek sıcaklıktaki hizmetlerde fazlasıyla temsil edilir. Birkaç yıl boyunca 400 santigrat derecede yaşayan bir yay serbest uzunluğunu kaybeder ve daha kısa bir yay daha düşük bir basınçta açılır. Daha sonra valf kaynamaya başlar, isim plakasında belirtilenden daha erken kalkar ve yuvasını daha hızlı aşındırır. Bu nedenle, hiçbir zaman yeniden sertifikalandırılmamış eski valflerde isim plakası basıncı ile gerçek patlama basıncı yüzde beş ila on arasında farklılık gösterebilir.
Kurulum ve karşı basınç sorunları da önemli bir paya sahiptir. Valf girişinden bir boyut daha küçük bir giriş borusu, valfin birkaç çapı dahilindeki keskin bir dirsek veya ayarlanan basıncın yüzde onunun üzerinde birikmiş karşı basınç oluşturan bir çıkış borusunun tümü gevezeliğe neden olur ve gevezelik bir yatağı neredeyse her şeyden daha hızlı yok eder. Valf kalkar, çarparak kapanır, tekrar kalkar ve tekrarlanan darbe diskin yüzünü deforme eder.
Kaynama ve termal sürünme listenin ortasında yer alır çünkü bunlar genellikle bağımsız bir arızadan ziyade ince bir basınç marjının belirtisidir. Kazan çalışma basıncı, tahliye vanası ayar basıncının yüzde doksan beşine ayarlandığında, vananın yeniden oturma kabiliyetinin sınırında çalışması istenir ve koltuktaki en küçük miktardaki termal bozulma bir geçişe neden olur.
Yanlış boyutlandırma veya yanlış seçim, mutlak sayılardaki en küçük kategoridir ancak düzeltilmesi en pahalı olanıdır. Hiçbir zaman meydana gelmeyen bir yangın durumuna göre boyutlandırılmış veya kuru buhar için seçilmiş ancak ıslak, aşındırıcı hizmete monte edilmiş bir kaplama malzemesine sahip bir vana, bakım kalitesiyle hiçbir ilgisi olmayan bir programa göre arızalanacaktır. Sıralamadan alınacak ders çok açık: Tüm sızıntıların dörtte üçü döküntü, yatak durumu ve yay davranışından kaynaklanıyor ve üçü de doğru ayarlanmış basınç marjı, valf girişinde temiz buhar ve disiplinli bir yeniden sertifikalandırma aralığı kombinasyonuna yanıt veriyor.
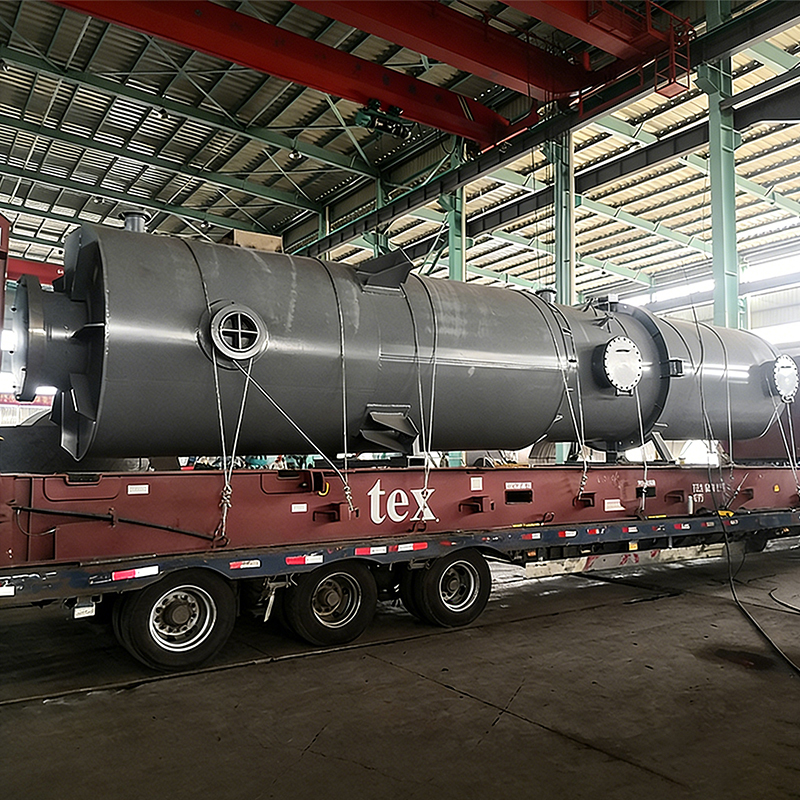
 Kok Fırını Baca Gazı Atık Isı Kazanı Kok Fırını Baca Gazı Atık Isı Kazanı, kok endüstrisi için özel olarak geliştirilmiş, yüksek verimli, enerji tasarrufu sağlayan bir cihazdır. Kurtarmayı ve kullanmayı amaçlamaktadır ... Ürünü Görüntüle →
Geleneksel ateşlemeli bir kazan, azaltılabilen bir yakıt girişi ve öngörülebilir bir eğri izleyen tambur basıncı ile nispeten istikrarlı bir oranda buhar üretir. Atık ısı kazanının böyle bir lüksü yoktur. Isı kaynağı, sıcaklığı, akışı ve toz yükü bir üst fırın, bir sinterleme hattı, bir kok fırını bataryası veya bir dönüştürücü tarafından ayarlanan bir proses baca gazıdır ve bu proseslerin hiçbiri kazanın rahatlığı için ayarlanmamıştır.
Bu fark doğrudan tahliye vanasında kendini gösterir. Hızlı yük değişiklikleri basınç salınımlarına neden olur ve her salınım diski koltuk kaldırma noktasına yaklaştırır. Tamburun ve kızdırıcının termal döngüsü, giriş ağzını esneten diferansiyel genleşme üretir. Kok fırını baca gazı katran, toz ve kükürt bileşiklerini taşır. Sinterleme gazı, aşındırıcı gibi davranan ince demir içeren tozları taşır. Oksijenle üflenen dönüştürücü gazı çok yüksek sıcaklıklar ve aralıklı çalışma taşır. Bu koşulların her biri sızdırmazlık zincirindeki farklı bir bağlantıya saldırır.
Toz sorunu en az önemsenen sorundur. Kirli bir gaz akışından ısıyı geri kazanan bir atık ısı kazanı, genellikle valfi ait olduğu yerde tamburun buhar tarafında tutarak ve akış yukarısındaki buhar ayırma ekipmanının işini yapmasını sağlayarak tahliye valfi girişini partikül taşınmasından korumalıdır. Buhar saflığı düştüğünde vana sistemdeki son filtre haline gelir ve bu rolünün bedelini yuvasıyla öder.
Tasarlayan ve inşa eden şirketler endüstriyel baca gazı atık ısı geri kazanım ekipmanları koklaştırma, sinterleme, metalurji ve kimya tesisleri her gün bu koşullarla çalışmaktadır. Örneğin bir kok fırını baca gazı atık ısı kazanı, belirli bir gaz bileşimi, belirli bir toz yükü ve belirli bir yük profili etrafında tasarlanır ve tahliye vanası spesifikasyonunun, standart bir buhar tamburundan kopyalanmak yerine aynı parametrelerden türetilmesi gerekir. Aynı mantık, buhar saflık hedefi, tamburun iç kısımları ve blöf düzenlemesi için de geçerlidir; bunların tümü sonuçta tahliye vanasının ne kadar süre sıkı kalacağını belirler.
Atık ısı kazanlarına özel olan ve sıklıkla gözden kaçan bir husus daha vardır. Buhar talebi kaybolsa bile ısı kaynağı çalışmaya devam ettiğinden, bu kazanlar genellikle geniş bir basınç bandıyla düşük yükte çalıştırılır ve tahliye vanasının, baz yük ateşlemeli bir kazana göre çok daha fazla sayıda küçük basınç dalgalanmalarına dayanması istenir. Bu nedenle koltuk temas bandındaki yorulma birikimlidir ve geleneksel bir kazandan kopyalanan bir muayene aralığı çok uzun olacaktır.
Teşhis sabit bir sıra takip etmelidir çünkü her adım ya bir nedeni ortadan kaldırır ya da bir sonraki ölçüme işaret eder. Valfın kendisine atlamak en yaygın hatadır: Ekipler valfi çıkarır, işaretli bir yuva bulur, alıştırır, yeniden takar ve üç hafta sonra sızıntıyı tekrar izler çünkü gerçek neden, küçük boyutlu bir giriş borusu veya çıkıştaki bir geri basınç sorunudur.
Önemli olan ölçümler şaşırtıcı derecede azdır ve bunların tümü standart atölye ekipmanlarıyla yapılabilir. İşin püf noktası, bunları sabit bir sıraya göre almak ve not etmektir, çünkü aynı tesisteki iki veya üç valf üzerindeki desen, genellikle üç bağımsız valf arızasından ziyade bir sistem problemini ortaya çıkarır.
| Kontrol et | Yöntem | Hedef | Bir sapma neyi gösterir? |
|---|---|---|---|
| Çalışma basıncı ve ayar basıncı | Etiketle karşılaştırıldığında DCS trendi | Ayarlanan basıncın yüzde 90'ında veya altında çalışma basıncı | Kaynamaya ve erken kalkmaya neden olan ince bir kenar boşluğu |
| Giriş basıncı düşüşü | Tamburda ve valf girişinde ölçüm yapın | Ayarlanan basıncın yüzde 3'ünden fazla değil | Giriş borusu veya nozulun boyutu küçük, bu da çatırdamaya neden oluyor |
| Yerleşik karşı basınç | Tahliye borusundan hesaplayın veya kaldırma testi sırasında ölçün | Ayarlanan basıncın yüzde 10'undan fazla değil | Çıkış borusu çok küçük veya tıkalı, dengesiz kaldırmaya neden oluyor |
| Gövde ve kaput sıcaklığı | Kızılötesi termometre veya kontak termokupl | Nominal trim sıcaklığı dahilinde | Yanlış trim malzemesi veya beklenmeyen aşırı ısınma durumu |
| Koltuk sıkılığı | Atölye test donanımı veya sıcak pop testi | Ayarlanan basıncın yüzde 90'ında görünür sızıntı yok | Koltuk hasarı, gömülü kalıntı veya bozulma |
| Bahar free length | Çizime göre kumpas ölçümü | Üreticinin toleransı dahilinde | Uzun süreli yüksek sıcaklıktaki hizmetlerden rahatlama |
| Kök düzlüğü ve kılavuz açıklığı | Yüzey plakası üzerindeki komparatör saati, görsel inceleme | Çizim spesifikasyonu dahilinde | Kaldırma sonrasında tamamen yeniden oturmayı önleyen bağlama |
En yaygın üç durum, uzaktan benzer görünen ve yakından çok farklı davranan bir sızıntıya neden olur. Kaynama bir basınç marjı sorunudur. Koltuk hasarı mekanik bir sorundur. Ayarlanan basınç kayması bir kalibrasyon sorunudur. Biri için doğru tamir, diğerleri için yanlış tamirdir ve yayı ölçmeden koltuğa alıştıran atölye, sızdıran vanayı bir ay içinde tekrar iade edecektir.
Bunları ayırmanın en basit yolu, sızıntının kazan basıncındaki değişikliğe nasıl tepki verdiğini izlemektir. Kazan basıncı yüzde birkaç düştüğünde kaynama vanası sessizleşir çünkü kaldırma kuvveti yay yükünün altına düştüğünde disk yeniden yerleşir. Yuvası hasarlı bir valf, temas bandı artık sürekli olmadığından herhangi bir basınçta buhar geçirmeye devam eder. Ayar noktası sapmış bir vana aylarca normal şekilde davranır ve genellikle rutin bir başlatma sırasında isim plakasında belirtilenden çok daha erken açılır.
| karakteristik | Kaynama | Koltuk hasarı | Basınç sapmasını ayarlayın |
|---|---|---|---|
| Buhar geçtiğinde | Yalnızca basınç ayar noktasına yaklaştığında | Normal çalışma basıncı da dahil olmak üzere herhangi bir basınçta | Aniden, bir basınç olayından veya uzun bir aradan sonra |
| Ses | Yüksek perdeden düdük, aralıklı | Sabit tıslama, bazen alçak bir kükreme | Normal pop sesi, ancak yanlış basınçta |
| Düşük kazan basıncına tepki | Sızıntıyı durdurur | Sızıntı devam ediyor | Bir sonraki asansöre kadar geçerli değildir |
| Koltuktaki görünüm | Hafif cilalama, oluk yok | Radyal erozyon oluğu, eşleşen disk işareti | Koltuk genellikle temiz ve hasarsızdır |
| Bahar condition | Genellikle tolerans dahilinde | Genellikle tolerans dahilinde | Spesifikasyonun altında serbest uzunluk |
| Doğru çözüm | Basınç marjını genişletin, vanayı yeniden sertifikalandırın | Yatağı ve diski yeniden işleyin veya değiştirin, yeniden sertifikalandırın | Yayı değiştirin, test düzeneğinde yeniden sertifikalandırın |
Dördüncü bir durumdan bahsetmeyi hak ediyoruz çünkü sıklıkla koltuk hasarı olarak yanlış teşhis ediliyor. Koltuğa sıkışan döküntü veya kireç, genellikle çalıştırmadan, kurum püskürtme döngüsünden veya su kimyasının bozulmasından birkaç saat sonra aniden ortaya çıkan bir sızıntıya neden olur. Valf çıkarıldığında, yuva yüzeyi çoğu zaman birikinti altında neredeyse sağlam halde bulunur. Pisliğin yukarı yöndeki kaynağının ele alınması koşuluyla, temizlenmesi, yayı kontrol etmek ve valfin yeniden sertifikalandırılması genellikle yeterlidir.
Sıcaklık dördünü birbirine bağlayan tanıdır. Trim değerinden daha sıcak çalışan bir valf, trimin yüzde 13 kromlu çelik veya sertleştirilmiş bir alaşım olmasına bakılmaksızın sürünecektir ve sürünme, bozulmuş bir disk veya artık kılavuz eksenine uymayan bir yuva olarak ortaya çıkacaktır. Vücut ısısı okumaları valfin düzenli olarak nominal aralığının üzerinde olduğunu gösteriyorsa doğru yanıt, daha sık yeniden sertifikalandırma aralığı değil, malzeme değişikliğidir.
 Ana Baca Gazı Kanalında Sinterleme Atık Isı Kazanı Ana Baca Gazı Kanalındaki Sinterleme Atık Isı Kazanı, atık ısıyı geri kazanmak için sinterleme makinesinin kuyruk ucundaki ana bacaya monte edilen enerji tasarrufu sağlayan bir cihazdır. Ürünü Görüntüle →
Vana masaya oturduğunda karar genellikle teknik fizibiliteden ziyade maliyet ve teslim süresine göre verilir. Orijinal trim ve kapasite verilerinin mevcut olması koşuluyla, çoğu koltuk hasarı onarılabilir, çoğu yay değiştirilebilir ve çoğu gövde yeniden sertifikalandırılabilir. Zor vakalar, belgesiz vanalar, gövdelerinde çatlama veya ciddi korozyon görülen vanalar ve doğrulanamayacak şekilde modifiye edilmiş vanalardır.
Teslimat süresi çoğu bakım planlamacısını hazırlıksız yakalayan değişkendir. Rutin bir tur ve yeniden sertifikalandırma, kalifiye bir atölyede birkaç gün içinde tamamlanabilir. Yeni bir koltuk ve diskle komple trim değişimi genellikle bir ila üç hafta sürer. Özel bir trim, körük ve sertifikalı kapasite testi ile yepyeni bir valf genellikle dört ila on iki hafta sürer ve eğer malzeme nikel bazlı bir alaşım ise daha uzun sürer. Tahliye vanasının, ana baca gazı kanalından ısıyı geri kazanan bir atık ısı kazanı üzerindeki son bariyer olduğu bir sinterleme hattında, bu teslim süresinin bir kesinti sırasında keşfedilmesi yerine planlanması gerekir.
Ayrıca çoğu yargı bölgesinde maliyetleri geçersiz kılan bir uyumluluk boyutu da vardır. Kazandaki emniyet tahliye vanası, korunan basınç sınırının bir parçasıdır ve kapasitesinin, ayar basıncının ve sertifikasının izlenebilir olması gerekir. Test kaydı yapılmadan tamir edilen veya yayı doğrulanmamış parça ile değiştirilen bir vana sadece bakım riski oluşturmaz; bir sonraki yasal denetim sırasında ortaya çıkacak bir belgeleme sorunudur.
| Durum bulundu | Önerilen eylem | Tipik teslim süresi | Ertelenmesi halinde risk |
|---|---|---|---|
| Hafif cilalama veya 0,5 mm'nin altında sığ bir işaret | Koltuğu alıştırın, contaları değiştirin, yeniden sertifikalandırın ve etiketleyin | Birkaç gün | Yukarı akıştaki enkaz kaynağı düzeltilmezse sızıntı birkaç hafta içinde geri döner |
| Derin erozyon oluğu veya çentikli disk yüzü | Yatağı ve diski yeniden işleyin veya değiştirin, yeniden sertifikalandırın | Bir ila üç hafta | Erozyon hızlanır ve vücut onarılamaz hale gelebilir |
| Bahar free length out of tolerance or corroded | Yayı sertifikalı bir parçayla değiştirin, yeniden sertifikalandırın | Bir ila iki hafta | Erken veya geç açılma, aşırı basınç koruma marjının kaybı |
| Gövde veya kaporta çatlaması, ciddi korozyon veya bilinmeyen trim | Valfi belgelenmiş eşdeğeriyle değiştirin | Dört ila on iki hafta | Aşırı basınç korumasının kaybı ve uyumluluk bulgusu |
| On beş yaşın üzerinde, onarım geçmişi olmayan valf | Tamamen belgelenmiş yeni bir valfle değiştirin | Dört ila on iki hafta | Bilinmeyen kapasite ve ayar noktası, tekrarlanan acil durum çalışmaları |
Karar ne olursa olsun, bir kurala uymaya değer. Bir tesis rafta yedek vana bulundurduğunda, yedek vananın ayar basıncı, kapasitesi ve trimi açısından kurulu üniteyle aynı olması ve kurulu vanalarla aynı programa göre yeniden sertifikalandırılması gerekir. Beş yıldır depoda yayı bilinmeyen bir yedek parça yedek değildir; kurulmayı bekleyen ikinci bir sorundur.
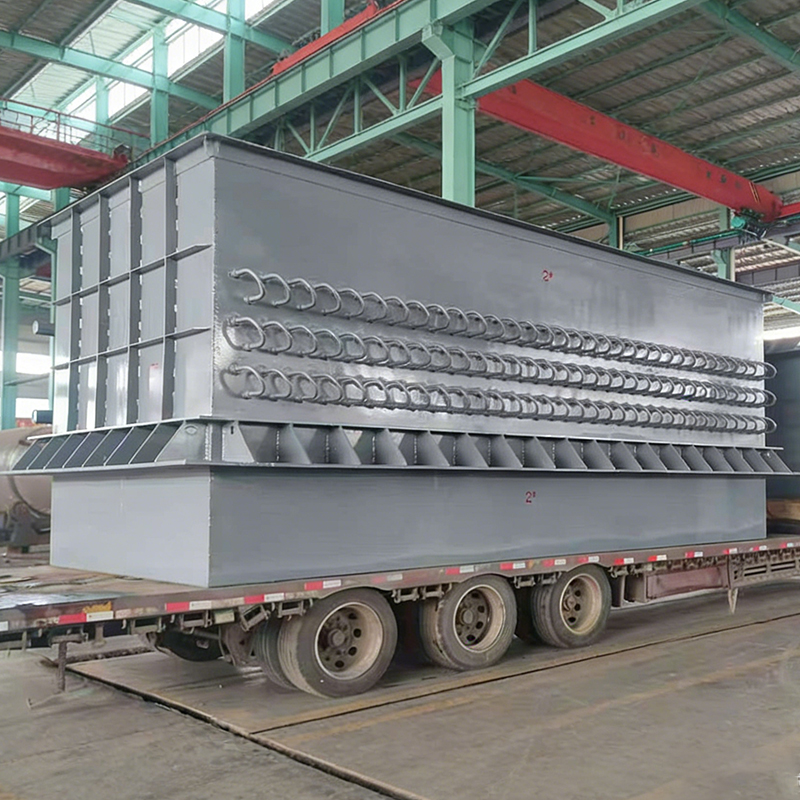
 Nikel bazlı Lehimli Ekonomizer Nikel bazlı Lehimli Ekonomizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Ürünü Görüntüle →
Malzeme seçimi, tahliye vanası probleminin bir bakım probleminden ziyade bir mühendislik problemi haline geldiği yerdir. 200 santigrat derecede kuru doymuş buhar için tamamen yeterli olan bir trim, 400 santigrat derecede aşırı ısıtılmış buharda sürünecek, aşınacak ve sızıntı yapacaktır ve baca gazı tarafı ortamına monte edilen aynı vana, yuvası aşınmadan çok önce kılavuzda ve yay odasında paslanacaktır.
Yaylar üzerindeki sıcaklık etkisi en az görülen ve en çok göz ardı edilen etkidir. Yay gevşemesi yavaş bir sürünme sürecidir ve tipik yay çeliklerinin çalışma aralığı içindeki her on beş ila yirmi derecelik ilave sıcaklık için hızı kabaca iki katına çıkar. Tasarım varsayımından yirmi derece daha sıcak çalışan bir valf, beklenen hizmet ömrünün çok küçük bir bölümünde ayar noktasını kaybedecek ve bunu patlama basıncı ölçülene kadar herhangi bir görünür işaret olmadan sessizce yapacaktır.
Korozyon da aynı mantığı izler. Kok fırını gazındaki ve bazı sinterleme gazı akışlarındaki klorürler ve kükürt bileşikleri, kılavuz yüzeylerinde ve koltuk temas bandında paslanmaz çelik kaplamaya zarar verir. Çalıştırma sırasında yoğuşmanın oluşabileceği yerlerde, ıslak buhar bu bileşikleri doğrudan koltuğa taşır. Koltuk bandında çukurlaşma başladığında, valf sürekli bir temas hattında kapanamaz ve hiçbir alıştırma, kazan çalışırken kimyasal saldırıya uğrayan yüzeyi eski haline getiremez.
Atık ısı kazanının basınç parçalarını yöneten aynı malzeme disiplini tahliye vanası trimini de yönetir. Nikel bazlı sert lehimli ekonomizer gibi ekipmanlar, baca gazı yolunun sıcaklıkta daha ucuz malzemeleri yok etmesinden dolayı sert lehimli, korozyona dayanıklı bir yüzeye sahiptir. Aynı gaz yolundaki tahliye vanası da aynı mantığı hak ediyor: trimi satın alma fiyatına göre değil, kimyaya ve sıcaklığa göre seçin.
| Servis durumu | Önerilen kesim | Notlar |
|---|---|---|
| 250 santigrat derecenin altında kuru doymuş buhar | Standart yüzde 13 kromlu paslanmaz çelik | Temiz buharlı çoğu temel yük atık ısı kazanı için kabul edilebilir |
| Termal çevrimle 250 santigrat derecenin üzerinde buhar | Sertleştirilmiş, kobalt alaşımlı yüzeyli disk ve yuva | Parçalanmayı azaltır ve küçük bir sızıntının ardından oluşan tel çekmeye karşı direnç gösterir |
| Islak buhar veya yoğuşmaya eğilimli servis | Sertleştirilmiş diskli, korozyona dayanıklı paslanmaz kaplama | Kontrol et the drum internals and steam purity before blaming the valve |
| Baca gazı tarafı veya kimyasal olarak agresif ortam | Nikel bazlı veya yüksek nikel alaşımlı kaplama | Kılavuza klorür ve sülfit saldırısı olağan başarısızlık modudur |
| Buhar alanının yukarı akışında yüksek toz | Körüklü ve korumalı girişli standart kaplama | Parçacıkların koltuğa ve kılavuz boşluğuna ulaşmasını önler |
Körük özel bir yorumu hak ediyor çünkü aynı anda iki sorunu çözüyor. Yayı ve kapağı proses sıvısından izole ederek yayı korozyondan korur ve kapağın yoğuşmanın toplandığı alçak bir noktaya dönüşmesini önler. Aynı zamanda, uzun basma hattına sahip her vana için önemli olan, disk üzerindeki karşı basıncın etkisini de dengeler. Buradaki ödün, körüğün arızalanabileceği ve arızalı bir körüğün proses sıvısını kaportaya salacağıdır. Kaput üzerindeki bir ihbar bağlantısı, bu arızayı kaput bağlantısında bir sızıntıya dönüşmeden önce tespit etmenin standart yoludur.
Kusursuz bir şekilde onarılan birçok vana aylar içinde sızıntı yapmaya devam eder ve bunun nedeni neredeyse her zaman vanadan ziyade borulardadır. Kurulum standardına iki sayı hakimdir: giriş basıncındaki düşüş, ayarlanan basıncın yüzde üçünü aşmamalı ve oluşan karşı basınç, ayarlanan basıncın yüzde onunu aşmamalıdır. Bu sınırlar, tahliye vanasının girişindeki basıncı algılayacak ve üstesinden gelebileceği bir atmosfere boşaltacak şekilde tasarlandığı ve boru tesisatı yanlış olduğunda her iki varsayımın da geçersiz olduğu için mevcuttur.
Giriş borusunun vana girişinden bir boyut daha küçük olması klasik hatadır. Kalabalık bir varilin tepesinde yerden tasarruf etmek için seçilmiştir ve tam olarak valfin takırdamasına neden olan basınç düşüşünü üretir. Gıcırdama, diskin art arda hızlı bir şekilde kaldırılması ve çarpması anlamına gelir; bu da koltuk yüzünü deforme eder ve kılavuzu gevşetir. Birkaç çap yukarı yönde monte edilen keskin bir dirsek de benzer bir etkiye sahiptir çünkü yarattığı türbülans, giriş nozulu boyunca eşit olmayan bir basınç dağılımı oluşturur.
Çıkış tarafında ise hatalar daha az görünür olduğundan daha da yaygındır. Cepli bir tahliye hattı, koltuğa oturan ve onu aşındıran yoğuşmayı toplar. Diğer vanalarla paylaşılan uzun bir boşaltma başlığı, birkaç vana birlikte kaldırıldığında yüzde on sınırının çok üzerinde karşı basınç geliştirebilir. Ve tahliye vanasının yukarı akışına kilitli açık bir cihaz olmadan monte edilen bir izolasyon vanası, bakım kampanyası sırasında birisinin onu kapatması ve yeniden açmayı unutması için bir davettir.
| hata | Etki | Düzeltme |
|---|---|---|
| Giriş borusu vana girişinden daha küçük | Yüzde üçün üzerindeki basınç düşüşü gevezeliğe neden oluyor | Boruyu vana girişinin üzerine bir boyut artırın |
| Valf girişine yakın keskin dirsek | Diskte türbülans ve dengesiz yükleme | Valften önce çeşitli çaplarda düz bir çalışma sağlayın |
| Cepli veya drenajsız çıkış hattı | Yoğuşma suyu toplanıyor ve koltuğu aşındırıyor | Tahliye hattının en alt noktasında drenaj |
| Birkaç valfli ortak boşaltma başlığı | Eş zamanlı kaldırma sırasında aşırı birikmiş karşı basınç | Tüm vanaların birleşik nominal akışı için başlığı boyutlandırın |
| Kilit açma cihazı olmayan izolasyon vanası | Valf yanlışlıkla izole edilmiş durumda kaldı | Kilitli açık bir valf veya bir kopma pimi düzeni takın |
| Basınç kontrol cihazı olarak kullanılan tahliye vanası | Tekrarlanan kaldırma ve hızlı koltuk aşınması | Uygun bir basınç kontrol döngüsü kurun ve tahliye vanasının kapalı kalmasını sağlayın |
| Vana gövdesinden desteklenen tahliye borusu | Nozül yükleri gövdeyi ve kılavuzu bozar | Boruyu vanadan bağımsız olarak destekleyin |
Bir kurulum noktası daha bir cümleye değer çünkü yenileme çalışmaları sırasında sıklıkla gözden kaçırılıyor. Mevcut bir buhar sistemine bir atık ısı kazanı eklendiğinde, tahliye vanası ayar basıncı bazen yeni izin verilen maksimum çalışma basıncına ve yeni çalışma basıncı bandına göre yeniden kontrol edilmeden eski tamburdan taşınır. Sonuç, eski sistem için teknik olarak doğru olan ve yeni sistem için sürekli kaynayan bir valftir.
Tahliye valfinin durumu doğrusal olarak bozulmaz ve bu durumun muayene aralıkları üzerinde doğrudan etkisi vardır. Bakımdan sonraki ilk aylarda valf en iyi durumda olur, ayarlanan basınç tolerans dahilindedir ve yuva yeni alıştırılır. Zaman geçtikçe üç süreç paralel olarak çalışır: yay sürünür ve serbest uzunluğunu kaybeder, koltuk temas bandında birikintiler birikir ve temas hattında yorulma olarak basınç sapmalarının sayısı birikir. Bunların hiçbiri vananın dışından görünmez ve üçü de toz, sıcaklık ve döngü nedeniyle hızlanır.
Aşağıdaki eğriler, alt uçta temiz ve istikrarlı bir buhar servisinden, üst uçta yüksek sıcaklıkta, yüksek korozyona sahip, ağır çevrimli atık ısı kazanı servisine kadar bir sızıntı ciddiyet indeksi olarak birleşik bozulmayı temsil etmektedir. Dizin bir kod gereksinimi değildir; bir tesisteki her tahliye vanası için tek bir aralığın neden her zaman şu veya bu yönde yanlış olduğunu gösteren bir planlama aracıdır. Temiz bir temel yük tamburundaki bir vana ile kok fırını baca gazı kazanındaki bir vana, bir bakım takvimini paylaşmamalıdır. Fark ilk yıldan sonra hızla açılıyor ve ikinci yılda iki hizmet arasındaki fark tüm denetim stratejisini değiştirecek kadar büyüyor. Tabloyu mutlak bir tahmin olarak değil, göreceli riskin karşılaştırması olarak okuyun.
Grafikteki ilk gözlem, üç hizmetin de birbirine yakın başlamasıdır. İlk üç ayda, temiz bir buhar tamburu ile kok fırını baca gazı kazanı arasındaki fark endekste neredeyse görünmez çünkü yeni alıştırılmış bir koltuk ve yeni bir yay, etraflarındaki ortamdan bağımsız olarak iyi davranır. Bir revizyondan hemen sonra seçilen bakım aralığının yeterli görünmesinin ve genellikle çok uzatılmasının nedeni budur.
İkinci gözlem ise eğrilerin ayrıldığı yerdir. Altı ila on iki ay arasında, temiz servis hâlâ endeksin üçte birinin altında rahat bir şekilde seyrederken, sıcak ve aşındırıcı servis şimdiden kırkın üzerine çıktı. Yüksek toz servisi bunların arasında yer alıyor. Bu, çoğu bitkinin sızıntıyı keşfettiği noktadır çünkü sızıntı duyulabilir veya görünür hale gelmiştir.
Üçüncü gözlem kesikli eğrinin şeklidir. Düzleşmez. On sekiz aydan sonra ölçeğin tepe noktasına ulaşıyor; bu da fok hasarının bir kez başladıktan sonra kendi kendini beslediği gerçeğini yansıtıyor. Buhar jeti koltuğu aşındırır, aşınmış koltuk daha fazla buhar geçirir ve süreç hızlanır. Doğal bir kurtarma noktası yoktur, bu da ertelenmiş bir revizyonun işten tasarruf etmeyeceği anlamına gelir; alıştırma işini trim değişimine dönüştürür.
Dördüncü gözlem, yirmi dört ayda en üst ve en alt eğriler arasındaki boşlukla ilgilidir. Bu, pratikte alıştırılabilen ve yeniden sertifikalandırılabilen bir valf ile yeni bir yuvaya ve diske ihtiyaç duyan bir valf arasındaki fark olan elliden fazla indeks noktasıdır. Her iki servise de aynı aralığı uygulayan bir tesis, ya temiz servis vanalarının gereksiz bakımına para harcayacak ya da agresif servis vanalarında tekrarlanan arızaları kabul edecektir.
Beşinci gözlem, tek bir basınç değişikliğinin etkisiyle ilgilidir. Eğriler düzgündür çünkü birçok vanadaki ortalama davranışı temsil ederler, ancak tek tek vanalar su kimyasının bozulmasından, kurum püskürtme kampanyasından veya yük dalgalanmasından sonra adım değişiklikleri gösterir. Endekste yirmide bulunan bir valf, bir haftada kırklara sıçrayabilir. Bu nedenle aralık maksimum olarak ele alınmalı ve olayla tetiklenen bir denetim kuralıyla birleştirilmelidir.
Pratik anlamda, grafik üç planlama kararını desteklemektedir. Aralığı takvim yılı yerine servis durumuna göre ayarlayın. Etkilenen valflerin daha erken incelenmesi için herhangi bir kimya, yük veya başlatma olayını tetikleyici olarak değerlendirin. Ve agresif servis valflerine uygun en az bir adet tam sertifikalı yedek parça bulundurun, çünkü bunlar size yeni bir valfin ihtiyaç duyduğu dört ila on iki haftayı sağlamayacak olanlardır.
| Servis durumu | Muayene aralığı | Etkinlik |
|---|---|---|
| Temiz, istikrarlı buhar servisi | 24 aya kadar | Pop testi, koltuk denetimi, yeniden sertifikalandırma ve yeniden etiketleme |
| Temiz gazlı çevrimsel atık ısı kazanı | 12 ay | Pop testi, yaysız uzunluk kontrolü, yeniden sertifikalandırma |
| Yüksek tozlu baca gazı servisi | 12 ay or every major shutdown | Pop testi, koltuk muayenesi, yukarı akıştaki enkaz kaynağı kontrolü |
| Sıcak kok fırını veya konvertör gazı servisi | 12 ay | Pop testi, yay kontrolü, trim durumu değerlendirmesi |
| Aşındırıcı, ıslak veya bisiklet hizmeti | 6 ila 12 ay | Pop testi, trim ve kılavuz muayenesi, körük sızıntı kontrolü |
Sızıntı yapan tahliye vanalarının çoğu, ilk sızıntıdan yıllar önce verilen bir spesifikasyon kararına kadar izlenebilmektedir. Valf yanlış duruma göre boyutlandırılmıştı, trim gaz bileşimi yerine fiyat listesinden seçilmişti veya giriş boruları valf veri sayfasını hiç görmemiş biri tarafından çizilmişti. Tedarik aşamasında kısa soru seti bunların çoğunu engeller.
Sorular doğal olarak iki gruba ayrılıyor. Bir grup, atık ısı kazanını ve basınç parçalarını tedarik eden kazan üreticisine veya EPC yüklenicisine aittir çünkü tambur düzenini, buhar saflığını ve vana etrafındaki boruları kontrol ederler. Diğer grup tahliye vanası tedarikçisine aittir çünkü trimi, sertifikayı ve kapasite testini kontrol ederler. Her iki grubun da cevap vermesi gerekiyor ve ekipman yapılmadan önce cevapların birbiriyle uyumlu olması gerekiyor.
| Kazan üreticisi veya EPC yüklenicisi için sorular | Tahliye vanası tedarikçisine yönelik sorular |
|---|---|
| Tambur hangi maksimum izin verilen çalışma basıncı ve çalışma basıncı bandı için tasarlandı ve bu hangi ayarlı basınç marjını bırakıyor? | İsim plakasına hangi sertifikalı kapasite ve ayar basıncı damgalanacak ve hangi koda göre? |
| Tambur çıkışında hangi buhar saflığı garanti ediliyor ve bu garantiyi hangi ayırma ekipmanı destekliyor? | Belirtilen sıcaklık, aşırı ısınma ve gaz kimyası için hangi trim malzemesi sunuluyor? |
| Giriş ve çıkış borularının boyutları nelerdir ve nominal akışta hangi basınç düşüşü ve karşı basınç üretirler? | Körük takılı mı ve kaportada bir ihbar bağlantısı var mı? |
| Kazan çalıştırma, düşük yük ve yük dalgalanmaları sırasında nasıl davranıyor ve yılda kaç basınç değişikliği beklenmeli? | Bu hizmet için önerilen yeniden sertifikalandırma aralığı nedir ve garanti neleri gerektirir? |
| Proje hangi yedek valf stratejisini belirliyor ve yedek, kurulu ünitelerle aynı mı? | Her bir valfe hangi belgeler eşlik ediyor ve yedek trim veya valf için hangi teslim süresi geçerli? |
Bu sorulardan ikisi diğerlerinden daha fazla ağırlık taşıyor. Ayarlanan basınç marjı, vananın kaynamaya başlayıp başlamayacağını belirler ve trim seçimi, vananın paslanıp paslanmayacağını veya sürüneceğini belirler. Bu ikisinin cevabı belirsizse, satın alma siparişi imzalanmadan önce tekrar sormakta fayda var, çünkü işletmeye aldıktan sonra bunlardan herhangi birini düzeltmek, aynı anda yeni bir vana ve plansız bir kesinti için ödeme yapmak anlamına gelir.
Ayrıca, tedarik aşamasında tahliye vanası hesaplamasından hangi tarafın sorumlu olduğunun belirlenmesi de önemlidir. Pek çok projede kazan üreticisi tamburu, tahliye vanası tedarikçisi ise vanayı tedarik eder ve taraflardan hiçbiri bu ikisini birbirine bağlayan hesaplamaya sahip değildir. Bu boşluk, büyük boyutlu girişlerin, küçük boyutlu boşaltma hatlarının ve uyumsuz ayar basınçlarının geldiği yerdir.
Kazandaki tahliye vanası sertifikalı bir basınç bileşenidir ve evraklar bileşenin bir parçasıdır. İsim plakasında ayar basıncı, sertifikalı kapasite, trim tanımı ve kod damgası bulunur. Test sertifikası, valf atölyeden ayrılmadan önceki gerçek patlama basıncını ve yeniden yerleştirme basıncını kaydeder. Onarım kaydı, üzerinde kimin çalıştığını, neyin değiştirildiğini ve ne zaman yeniden sertifikalandırıldığını gösterir. Bu belgelerden herhangi birinin eksik olması durumunda vana ne kadar iyi performans gösterirse göstersin sorumluluk altına girer.
Pratik sonuç, onarım işinin izlenebilir bir sertifika verebilecek bir atölyeye yapılması ve yayların, disklerin ve yuvaların orijinal spesifikasyona göre tanımlanabilecek parçalarla değiştirilmesi gerektiğidir. Bilinmeyen bir kaynaktan satın alınan ve kaportaya uyduğu için takılan bir yay, kimsenin kaydetmediği bir ayarlı basınç değişimidir. Bir sonraki yasal denetim sırasında, denetçilerin ilk bulduğu şey bu boşluktur.
ASME ve yerel basınçlı kap standartlarına uygun kazanlar, basınçlı kaplar ve ısı geri kazanım ekipmanları üreten üreticiler, rutin olarak bu dokümantasyon disiplini içerisinde çalışırlar ve Basınçlı ekipmanın arkasındaki kalite kontrol prosedürleri genellikle ayarlanan basınç, trim ve kapasite verilerinin ekipmana ne kadar ayrıntılı bir şekilde iletildiği ile görülebilir. Bir proje ekibi bir kazan üreticisi veya tedarikçisini seçerken tahliye vanası hesaplamasını, trim spesifikasyonunu ve sertifika kayıtlarını sağlamaya istekli olmak, basınç sınırının geri kalanının nasıl inşa edildiğine dair en güvenilir göstergelerden biridir.
Bir de neredeyse hiçbir maliyeti olmayan, büyük zararları önleyen bir eğitim boyutu var. Operatörler, kaldırma kolunun bir havalandırma değil, bir test cihazı olduğunu ve kirli serviste manuel olarak kaldırılan bir vananın tekrar yerine oturmayabileceğini bilmelidir. Bakım ekipleri, kaynayan vananın bir sıkıntıdan ziyade bir uyarı olduğunu bilmelidir. Ve herkes bilmelidir ki, bir tahliye vanasının kapatılması, tıkanması veya tıkanması, herhangi bir tesiste, herhangi bir üretim baskısı altında asla kabul edilebilir bir geçici önlem değildir.
Sıra net olduğunda ve sıra tesisler arasında nadiren değiştiğinde, kazan emniyet tahliye vanası sızıntı problemini çözmek kolaydır. Rakamlarla başlayın, ardından vana ve ardından sistem. Aşağıdaki adımları takip eden bir tesis genellikle ikinci sızıntı olasılığının birinciden çok daha az olduğunu görecektir.
Daha geniş anlamda ders, tahliye vanasının koruduğu sistemin bir aynası olduğudur. Tekrar tekrar sızıntı yapan bir vana size buhar kalitesi, boru tasarımı, basınç kontrolü veya malzeme seçimi hakkında bir şeyler söylüyor demektir ve bunların hepsi vana takılmadan çok önce alınan kararlardır. Vanayı onarırsanız bugünün problemini çözersiniz. Çevresindeki koşulları düzeltirseniz önümüzdeki beş yılı da çözersiniz.
Kok fırını gazı, sinterleme baca gazı, dönüştürücü gaz veya diğer zor akışlarla atık ısı kazanlarını çalıştıran tesisler için aynı prensip ekipman düzeyinde de geçerlidir. Gerçek gaz bileşimi, gerçek toz yükü ve gerçek yük profiline göre tasarlanan ve aynı parametrelerden elde edilen tahliye vanası spesifikasyonuna sahip bir kazan, vanalarını, tambura standart vanası cıvatalanmış standart bir üniteden çok daha uzun süre sıkı tutacaktır.
Başarıya doğru ilerlemenize yardımcı olacağız.

Maqiao Kuzey Yüksek Teknoloji Endüstriyel Aglomerasyon Bölgesi, Jingjiang Şehri, Taizhou Şehri, Jiangsu Eyaleti

+86-18752676699 / +86-13961025664
 Previous