English
Haberler
Ana sayfa / Haberler / Sektör Haberleri / Sızdıran Kazan Nasıl Onarılır: Bitkilerde Nedenleri, Teşhis, Onarım Adımları

+86-13961025664
Endüstriyel bir kazanın gövdesinin altındaki su birikintisi nadiren sadece bir tesisat sorunudur. 60 ton/saatlik bir kok fırını baca gazı atık ısı kazanında, mahfaza dikişi boyunca görünen su genellikle üç şeyden birine işaret eder: başarısız bir borudan boruya levha kaynağı, inceltilmiş bir ekonomizör borusu veya sızdıran bir el deliği contası. Bu üç arıza, kaldırımdan neredeyse aynı görünüyor ve düzeltilmesi çok farklı miktarlarda paraya ve arıza süresine mal oluyor.
İstek her zaman aynıdır: Bir şeyi sıkın, üniteyi çalışır durumda tutun ve bir sonraki planlı kesinti sırasında sorunla ilgilenin. İşte tam da bu şekilde, dört saatlik bir kazan sızıntısını onarma işi, üretim cezası eklenmiş üç haftalık bir değiştirme projesine dönüşüyor.
Yani ilk önce sonuç şu. Kimse bir İngiliz anahtarına dokunmadan önce durun, izole edin ve yerini tespit edin. Endüstriyel kazanlarda ve atık ısı kazanlarında, su tarafı sızıntılarının kabaca üçte ikisi küçük, öngörülebilir konumlardan kaynaklanmaktadır ve her konumun kendi gecikme toleransına sahip, tercih edilen bir onarım yöntemi vardır. Aşağıda sızıntılara neyin sebep olduğu, bunların güvenli bir şekilde nasıl teşhis edileceği, onarım seçeneklerinin zaman ve maliyet açısından nasıl karşılaştırılacağı ve hangi malzeme ve tasarım seçeneklerinin bir kazanı önümüzdeki on yıl boyunca kuru tutacağı anlatılmaktadır.
Tek bir alet kutusunu açmadan önce sızıntının kaynağını bulun; onarım yöntemi, suyun damladığı yere göre değil, arıza mekanizmasına göre belirlenir.
Kazan sızıntıları rastgele değildir. Sınırlı sayıda mekanizma etrafında toplanırlar ve her mekanizma metal üzerinde kendi imzasını bırakır. Mekanizmayı adlandırabilirseniz, onarımı, arıza süresini ve sızıntının on iki ay içinde aynı yere geri dönme olasılığını tahmin edebilirsiniz.
| Sızıntı yeri | Büyük olasılıkla temel neden | İlk saha kontrolü | Tercih edilen onarım |
|---|---|---|---|
| Borudan boruya kaynak | Döngüsel termal genleşme, kısıtlanmış kaynak ucu | Boya penetrant testi, eklemin boroskopu | Yerel kaynak onarımı artı gerilim giderme |
| Ekonomizer veya hava ön ısıtıcı tüp duvarı | Asit çiğlenme noktası korozyonu, düşük besleme suyu pH'ı | Ultrasonik duvar kalınlığı araştırması | Korozyona dayanıklı tasarıma sahip bölüm retüpü |
| Kurum üfleyicinin yakınındaki yangın tarafı tüp yüzeyi | Kül erozyonu, buharla kesme | Kesinti sırasında görsel inceleme | Kovan onarımı veya tek tüpün değiştirilmesi |
| El deliği ve rögar contaları | Eskimiş conta, dengesiz cıvata torku, bozuk yuva | Düşük basınçlı dolum ve bağlantı gözlemi | Belgelenmiş tork sırasına sahip yeni conta |
| Flanş ve cıvatalı bağlantılar | Termal çevrim altında cıvata gevşemesi | Ünite sıcakken termal görüntüleme | Spesifikasyona göre yeniden torklayın, yaylı rondelalar ekleyin |
| Genleşme derzleri ve mahfaza | Körük hareketinin ötesinde diferansiyel hareket | Hareket ve boşluğun görsel ölçümü | Genişletme öğesini yeniden tasarlayın |
| Başlıklar ve blöf boruları | Islak buhardan kaynaklanan sürünme, erozyon-korozyon | Sertlik testi, ultrasonik kalınlık haritalaması | Başlık veya boru bölümünün değiştirilmesi |
Listeyi daraltmanın iki hızlı yolu. Öncelikle sızıntının ne zaman ortaya çıktığını sorun. Yalnızca soğuk çalıştırmada ortaya çıkan bir sızıntı, kasılmaya bağlı bir eklem sorunudur; Yükle birlikte büyüyen bir sızıntı genellikle akış ve sıcaklığın neden olduğu korozyon veya erozyondur. İkinci olarak suyun gaz yoluna göre nereden çıktığını sorun. Su tarafındaki arızalar dış kaplamayı ve izolasyonu ıslatırken, yangın tarafındaki boru arızaları genellikle bacada beyaz buhar olarak veya herhangi bir su görünmeden baca sıcaklığındaki artış olarak ortaya çıkar.
Çoğu kazan sızıntısı, gerçek çalışma koşulları ile malzeme, genleşme veya su arıtma tasarımı arasındaki uyumsuzluğun belirtileridir; birinin on yıl önce kötü kaynak yaptığını gösteren bir kanıt değildir.
Sızıntı yapan bir kazanın onarımı, kaynak makinesi gelmeden çok önce başlar. Aşağıdaki sıra, tesis bakım ekiplerine önerdiğimiz sıradır ve hem mürettebatı hem de gerçekte neyin başarısız olduğunu gösteren kanıtları korumak için tasarlanmıştır.
Hidrostatik teste ilişkin bir not: tasarım basıncının üzerindeki herhangi bir test, geçerli kurallara ve kazanın kendi sertifikalı belgelerine uygun olmalıdır ve gaz tarafı kanalları takılı bir atık ısı kazanında, gaz yolu pozitif olarak izole edilmeli ve su verilmeden önce boşaltılmalıdır. Bu köşeyi kesmek, bir bakım görevini olaya dönüştürmenin en hızlı yoludur.
Teşhis sırası evrak işi değildir; üçüncü ve altıncı adımlarda topladığınız çalışma verileri ve kalınlık haritası, onarımın bir yıl mı yoksa on beş yıl mı süreceğini belirler.
Bakım kayıtları tarihe göre değil konuma göre sıralandığında hemen bir model ortaya çıkar. Kazanlar, sınırlı sayıda zayıf noktaya sahip tasarlanmış montajlardır ve bu zayıf noktalar, çok farklı endüstrilerde tutarlı bir şekilde davranır. Kok fırını bataryası, sinterleme makinesi ve elektrik santrali kazanı farklı baca gazı kimyası ve farklı yük profilleriyle çalışır, ancak sızıntıların dağılımı oldukça benzerdir. Beklenen dağıtımı bilmek, yedek parçaları nasıl stokladığınızı, inceleme rotasını nasıl yazdığınızı ve bir kesinti öncesinde bakım ekibine nasıl bilgi verdiğinizi değiştirir. Aşağıdaki grafik, endüstriyel kazan ve atık ısı kazanı incelemelerinden bildirilen sızıntı yerlerinin temsili bir dağılımını göstermektedir; Her bir tesis yakıt, su arıtma ve görev döngüsü açısından farklılık gösterecektir.
Endüstriyel kazan denetimlerinde bildirilen sızıntı yerleri (açıklayıcı dağılım, kaydedilen tüm sızıntıların yüzdesi)
Grafiğin söylediği ilk şey, tüm sızıntıların kabaca üçte birinin boru-boru levha bağlantısında olduğu; burası, kazanda üç farklı genleşme oranına sahip üç farklı malzemenin tek bir sınırlandırılmış bağlantı halinde kaynaklandığı tek yer. Bu konsantrasyon bir üretim hatası değildir; bu, sert bir bağlantı üzerine döngüsel bir termal yük bindirmenin doğal sonucudur.
Yüzde yirmi altılık ikinci grup, ekonomizer ve hava ön ısıtıcı tüplerini kapsıyor. Bu bileşenler, metal yüzey sıcaklığının asit çiğlenme noktasının altına düştüğü gaz yolunun soğuk ucunda bulunur, bu nedenle kükürt içeren yakıtı yakan ve düşük çıkış gazı sıcaklığıyla çalışan bir kazan her zaman önce ekonomizörünü kaybeder. Tesisiniz ekonomizör tüplerini beş yılda iki kez değiştirmişse sorun tüp tedarikçisinde değil yüzey sıcaklık marjındadır.
Üçüncü grup olan contalar, el delikleri ve flanşlar yüzde on yedi oranında en sinir bozucu olanıdır çünkü neredeyse tamamen önlenebilirdir. Bu sızıntılar eskimiş elastomerden, eşit olmayan cıvata torkundan, çarpık yuvalardan ve spesifikasyondan ziyade hissedilerek yeniden sıkılan bağlantılardan kaynaklanmaktadır. Tek tek onarılması ucuz, toplu olarak pahalıdır çünkü her birinin izolasyonu, bekleme süresi ve yeniden başlatma maliyeti vardır.
Kurum üfleyicilerin yakınındaki yangın tarafı erozyonu yüzde on ikiyi oluşturuyor. Buradaki model son derece yereldir: Erozyon buhar jeti yolunu takip eder, dolayısıyla hasarlı tüpler genellikle her seferinde aynı üç veya dört sıra halindedir. Kurum üfleyici pozisyonlarının döndürülmesi veya kesintiler arasındaki üfleme sırasının ayarlanması tipik olarak bu sayıyı önemli ölçüde azaltır.
Genleşme bağlantıları ve mahfaza yüzde yediyi, kolektörler ve blöf boruları ise yüzde dördü oluşturuyor. Bunlar düşük frekanslı, yüksek sonuçlu başarısızlıklardır. Sızıntı yapan bir genleşme derzi izolasyona ve muhafazaya zarar verir, ancak nadiren basınç sınırını tehdit eder; oysa başlıktaki sürünme çatlaması, yeni bir dövme işlemi için uzun bir hazırlık süresine sahip zorunlu bir kesinti olayı olabilir.
Birlikte okuyun, dağıtım basit bir bakım stratejisini destekler. Muayene bütçenizin çoğunu boru-boru bağlantılarına, ekonomizör sıralarına ve cıvatalı bağlantılara ayırın çünkü bu üç alan riskin yüzde yetmiş yedisini taşıyor. Arızaların nadir fakat ciddi olduğu başlıklar ve borularda kalınlık haritalaması için kalan çabayı kullanın.
Ayrıca, sızıntı yapan kazanların onarılmasına ilişkin genel tavsiyelerin neden bu kadar sıklıkla hayal kırıklığı yarattığını da açıklıyor. Ekonomizer giriş sıcaklığı çiğlenme noktasının altında kalırken, kesintisini gövde onarımına harcayan bir tesis, on sekiz ay içinde tekrar işe dönecek. Dağıtım size ilk önce nereye bakmanız gerektiğini söyler, işletim verileri ise sızıntının neden o noktayı seçtiğini söyler.
Üç alan (boru-boru levha bağlantıları, soğuk uçlu boru sıraları ve cıvatalı bağlantılar) tüm kazan sızıntı riskinin dörtte üçünden fazlasını taşır, dolayısıyla her denetim bütçesinin çoğunu hak ederler.
Mekanizma öğrenildiğinde onarım seçenekleri hızla daralır. Aşağıdaki karşılaştırma, iki günlük onarım ile altı haftalık değiştirme arasında seçim yapmak zorunda olan faal bir tesis perspektifinden yazılmıştır ve kazan koduna ve üreticinin belgelerine uyulduğu varsayılmaktadır.
| Yöntem | En uygunu | Tipik kesinti süresi | Göreceli maliyet | Gerçekçi hizmet ömrü |
|---|---|---|---|---|
| Yerel kaynak onarımı | İzole kaynak ucu çatlağı, kalın basınç parçasında küçük çukur | 1 ila 3 gün | Düşük | Sebep düzeltilirse 3 ila 10 yıl |
| Tüp takma | Bireysel başarısız tüpler, bir bankanın kabaca yüzde onuna kadar | 1 ila 2 gün | Düşük | Süresiz, ancak kapasite ve akış dengesi azaldı |
| Manşon | Kısa boru uzunluğunda erozyon veya korozyon hasarı | 2 ila 4 gün | Düşük to medium | 2 ila 6 yıl |
| Bölüm retube | Birden fazla başarısızlık tek bir bankada yoğunlaştı | 1 ila 3 hafta | Orta | 8 ila 15 yıl |
| Komple tüp paketi değişimi | Yaygın duvar kaybı veya görev değişikliği | 3 ila 6 hafta | Orta to high | 15 yıl veya daha fazla |
| Tam ünite değişimi | Kabuk, tambur veya başlık hasarı; görev artık tasarımla eşleşmiyor | İmalat dahil 2 ila 6 ay | Yüksek | 20 yıl veya daha fazla |
Bu masanın arkasında üç pratik kural oturuyor. Öncelikle tıkamak bir çözüm değil, istikrar tedbiridir. Tıkanmış her tüp, ısı transfer alanını azaltır ve baca gazı çıkış sıcaklığını yükseltir, bu da geri kalan tüpleri çiğlenme noktalarına yaklaştırır. Bir bankanın yaklaşık yüzde onundan fazlasını fişe taktığınızda, mühendislik yapmadan kazanı etkili bir şekilde yeniden tasarlamış olursunuz.
İkincisi, kaynak onarımları yalnızca orijinal çatlağa neden olan kısıtlama giderildiğinde devam eder. Borudan boruya bağlantıda bu, genleşme payının, borudan deliğe açıklığın ve kaynak sonrası ısıl işlemin kontrol edilmesi anlamına gelir. Bu üç öğeyi göz ardı eden bir onarım, genellikle bir yıl içinde aynı ayak parmağında çatlayacaktır.
Üçüncüsü, onarımın ekonomisi, onarım faturasına göre değil, iletilen ısıya göre değerlendirilmelidir. Sızıntı yapan ve boru yerine tıkayan bir ekonomizer, baca gazı çıkış sıcaklığını yükseltir, bu da kazanın her çalıştığı saat başına yakıt tüketimini artırır. Sürekli ateş eden bir birimde bu ceza, iki veya üç çalışma sezonu içinde uygun bir yeniden ateşleme maliyetini aşabilir.
Takma ve kaynak yapma süresi; yalnızca sızıntının mekanik veya kimyasal nedenini ortadan kaldıran bir onarım güvenilirlik satın alır.
Onarımın anlamı kalmadığında, değiştirme kararı kazanın süreç içinde nerede bulunduğuna göre verilir. Atık ısı kazanları birbirinin yerine geçebilecek ürünler değildir; her konfigürasyon bir gaz kaynağına, bir toz yüküne ve bir sıcaklık profiline göre eşleştirilir. Aşağıdaki şerit, kömür kimyası, metalurji, enerji ve amonyak tesislerinde en sık belirtilen konfigürasyonları listelemektedir.
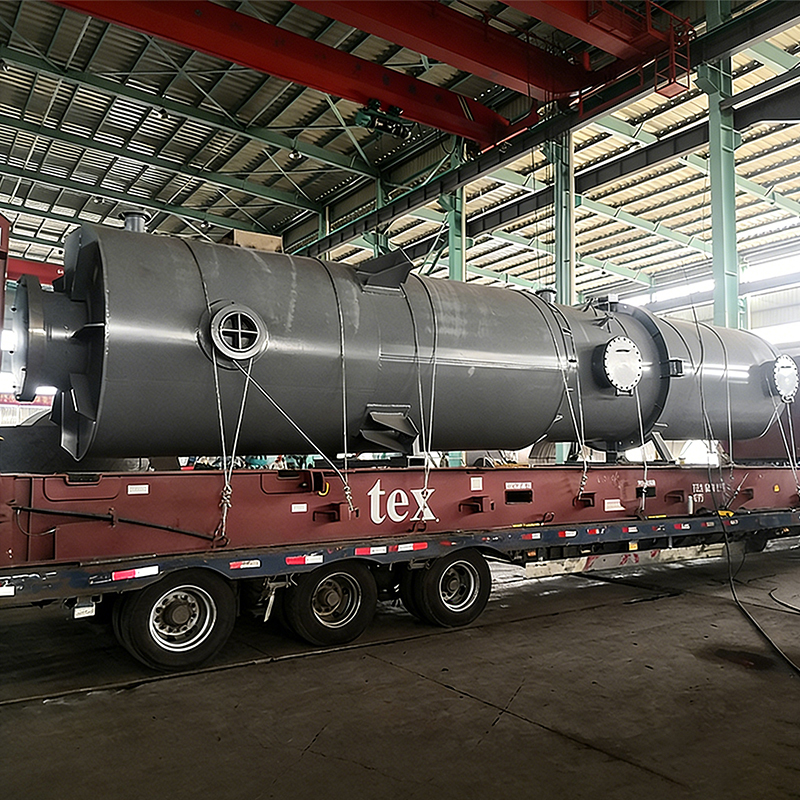
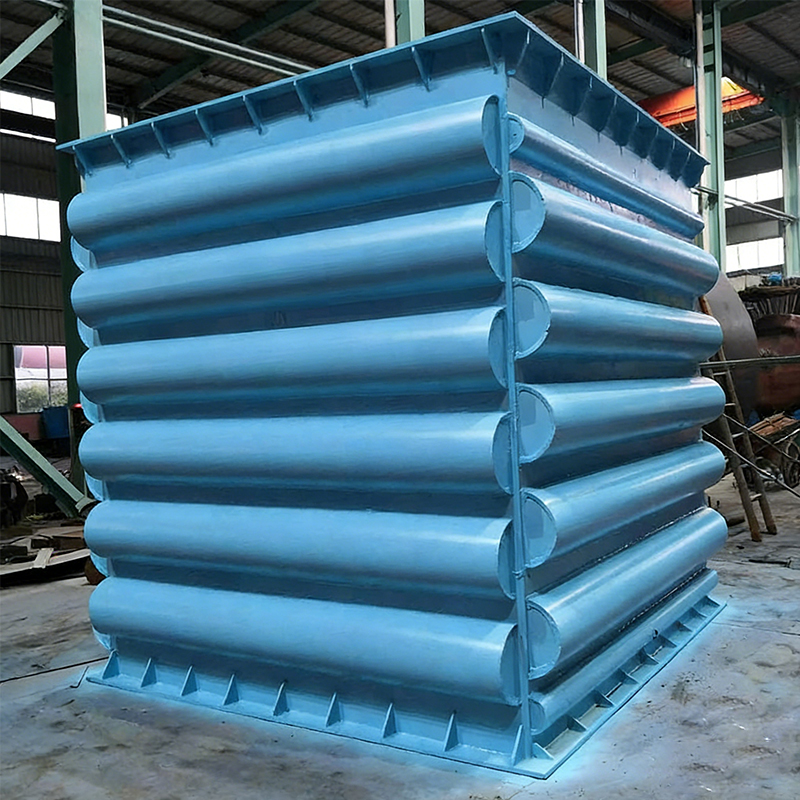 Kok Fırını Baca Gazı Atık Isı Kazanı Kok Fırını Baca Gazı Atık Isı Kazanı, kok endüstrisi için özel olarak geliştirilmiş, yüksek verimli, enerji tasarrufu sağlayan bir cihazdır. Kurtarmayı ve kullanmayı amaçlamaktadır ... Ürünü Görüntüle →
Bu pozisyonların her biri için teklif istemeden önce aynı dört soruyu sorun. Üzüntü koşulları da dahil olmak üzere girişteki tasarım gaz akışı ve sıcaklık aralığı nedir? Girişteki toz yükü ve parçacık boyutu dağılımı nedir? Kükürt ve nem içeriği ve dolayısıyla minimum metal sıcaklığını belirleyen asit çiğlenme noktası nedir? Peki tesis, isim plakası aralığından farklı olarak gerçekte hangi kısma seviyesinde çalışıyor?
Tedarikçi seçimi konfigürasyon kadar önemlidir. Atık ısı kazanı, gaz tarafında ısı transfer yüzeyine sahip bir basınçlı kaptır, dolayısıyla üreticinin hem kazan hem de basınçlı kap yeterliliğine ve belirli toz ve korozyon ortamına ilişkin pratik deneyime ihtiyacı vardır. Yalnızca temiz gaz ısı eşanjörleri üreten bir tedarikçi genellikle boru aralığını ve kurum üflemeyi gereğinden az belirleyecektir ve ilk sızıntı ikinci işletme yılında ortaya çıkacaktır.
Fiyatları karşılaştırmadan önce kazan konfigürasyonunu proses pozisyonuna, toz yüküne ve asit çiğlenme noktasına göre eşleştirin; konfigürasyon hataları indirimle düzeltilemez.
Endüstriyel bir kazanda sızıntının önlenmesinin büyük kısmı bakım atölyesinde değil, çizim aşamasında gerçekleşir. Üç tasarım kararı işin çoğunu gerçekleştiriyor: metal sıcaklığını asit çiğlenme noktasının üzerinde tutmak, diferansiyel genleşmeyi tolere eden bir bağlantı tasarımı seçmek ve ilk tüp sıralarında gaz hızını sınırlamak.
Çiy noktası korozyonu, ekonomizörlerde ve hava ön ısıtıcılarında baskın mekanizmadır. Mühendisliğin cevabı, minimum metal sıcaklığı ile hesaplanan asit çiğlenme noktası arasındaki, düşük yük koşulları da dahil olmak üzere tüm çalışma aralığı boyunca sürdürülen belgelenmiş bir marjdır. Tam yükte bu marjı koruyan ancak yüzde kırk yükte bunun altına düşen bir kazan yine de daha yavaş bir şekilde arızalanacaktır.
Geleneksel kaynaklı ekonomizer bağlantılarının yüksek sıcaklık, yüksek toz ve aşındırıcı yoğuşma ile mücadele ettiği yerlerde, sert lehimli yapılar farklı bir dizi ödünleşim sunar. Nikel bazlı sert lehimli bir ekonomizör, döngüsel olarak yüklenen eklemlerde çatlak başlatıcı görevi gören uzun kaynak ucunu ortadan kaldıran ve boru ile kanatçık arasında daha düzgün bir temas sağlayan, tamamen lehimli bir boru-başlık bağlantısı kullanır. Dolgu metali, kaynak kolaylığından ziyade korozyon direnci için seçilir ve elde edilen yüzey, baca gazı yolunun soğuk ucuna saldıran asidik yoğuşmaya karşı direnç gösterir.
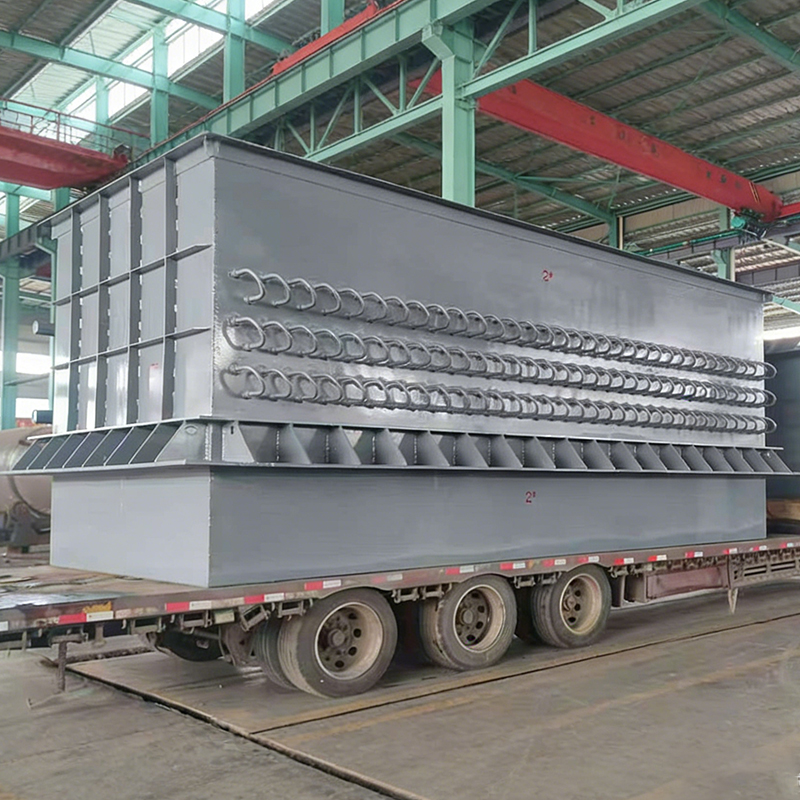
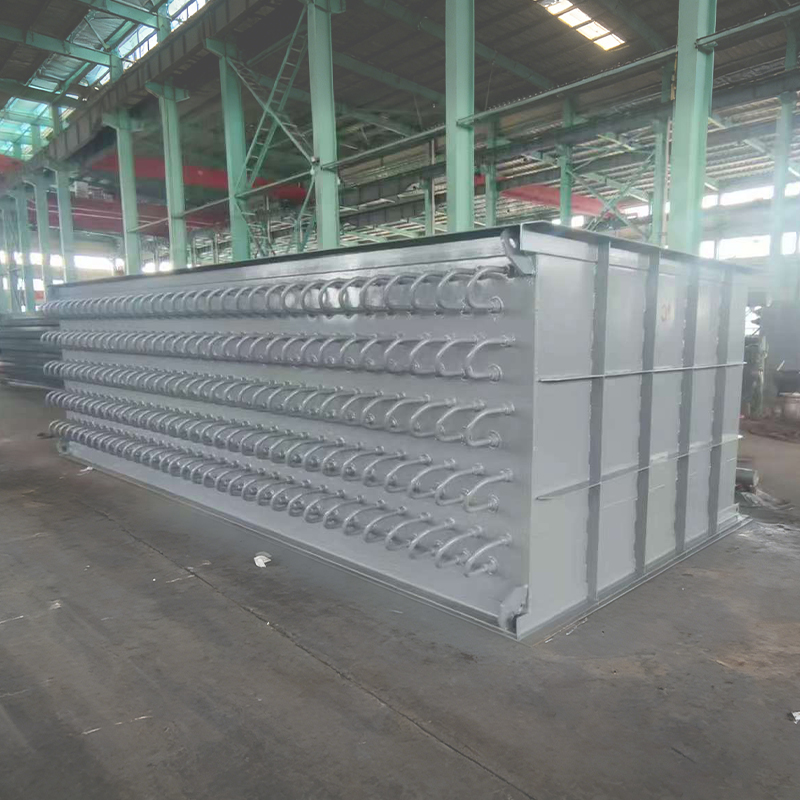 Nikel bazlı Lehimli Ekonomizer Nikel bazlı Lehimli Ekonomizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Ürünü Görüntüle →
Yanma havasının artık baca gazı ısısıyla basitçe ısıtılması gerektiğinde, soğuk uç sıcaklık marjının korunması ve gaz tarafı geçişlerinin tüm kümeyi sökmeden temizlenebilmesi koşuluyla hava ön ısıtıcısı daha ekonomik bir seçimdir. İkisi arasındaki seçim, ekipman kataloğu sırasına göre değil, baca gazı analizine göre yapılmalıdır.
Erozyon kabaca gaz hızının küpüyle orantılı olduğundan, tozlu bir kazanın ilk sıraları, grubun geri kalanından daha düşük bir hıza göre tasarlanmalıdır. Kurum üfleyicinin yerleşimi de önemlidir: Buharı yıllarca aynı boru sırasına aynı açıyla yönlendiren bir üfleyici, öngörülebilir bir boru hattını aşındırır ve sırayı kesintiler arasında döndürmek, aşınmayı yaymanın düşük maliyetli bir yoludur.
Su tarafında, sızıntıları önleyen tasarım detayları daha az gösterişli ama aynı derecede belirleyicidir: buharın taşınmasını önlemek için tamburun iç kısımlarının doğru olması, çözünmüş katıları kontrol etmek için yeterli blöf kapasitesi ve yalnızca akış şemasında mevcut olan oksijen yerine gerçek anlamda oksijeni gideren bir hava giderici. Aylar sonra tüp yüzeyinde su kimyası sorunları ortaya çıkar ve o zamana kadar hasar zaten lokalize çukurlaşmaya dönüşür.
Belgelenmiş bir soğuk uç sıcaklık marjı ve diferansiyel genleşmeyi tolere eden bir bağlantı tasarımı, herhangi bir bakım rejiminin onarabileceğinden daha fazla sızıntıyı önler.
Karar dört sayıya göre verilmelidir: ölçülen duvar kalınlığı ile gereken minimum değer, mevcut çalışma dönemindeki sızıntı sayısının bir öncekiyle karşılaştırılması, basınçlı parçaların kalan tasarım ömrü ve bir günlük üretim kaybının değeri. Bu sayılar farklı yönleri gösterdiğinde aşağıdaki kriterleri kullanın.
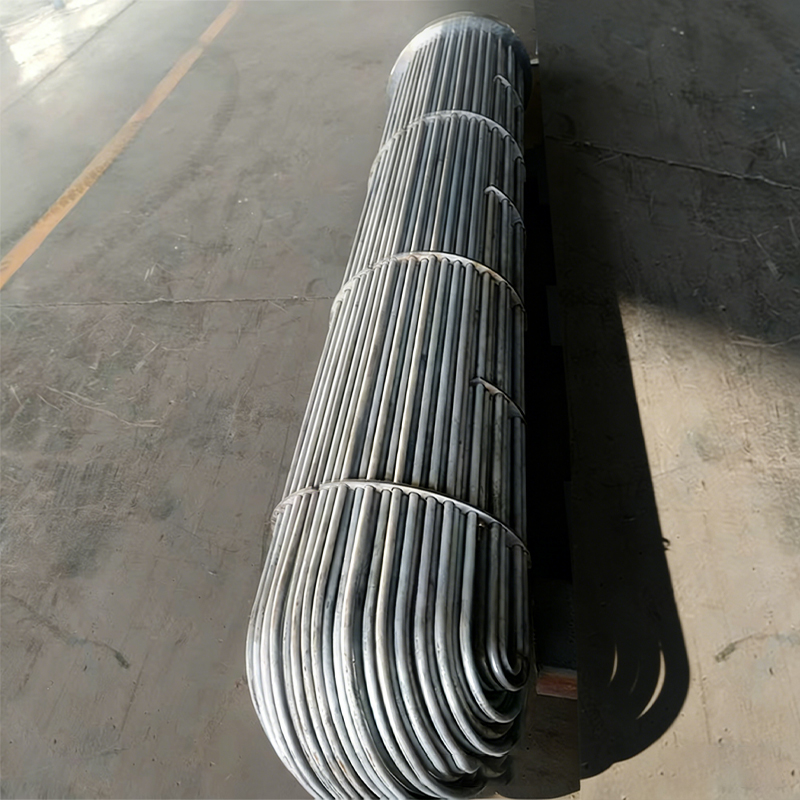 Kabuk ve Borulu Eşanjör Kabuk ve Borulu Isı Eşanjörü tipik ve evrensel bir endüstriyel ısı değiştiricidir. Çekirdek yapısı, tüpü barındıran büyük bir kabuktan (kabuk tarafı) oluşur ... Ürünü Görüntüle →
| Yerinde onarın | Ne zaman değiştirmeyi planlayın |
|---|---|
|
|
Geri ödeme hesaplaması doğru şekilde yapılmaya değer. Tesisi ısı transfer yüzeyinin bir kısmını atlamaya zorlayan sızıntı yapan bir ekonomizer, baca gazı çıkış sıcaklığını yükseltir ve her bir geri kazanım kaybı derecesi, saat başına ilave yakıt anlamına gelir. Bu saatlik cezayı yıllık çalışma saatleriyle çarpın, mevcut ünitenin neden olduğu planlanmamış kesintilerin maliyetini ekleyin ve toplamı, kurulum dahil yedek bankanın teslim fiyatıyla karşılaştırın.
Sürekli çalışan birçok ünitede aritmetik, iki ila üç yıl içinde değiştirme lehine sonuç verir ve bu, üretimin yoğun olduğu dönemde zorunlu kesinti riskinin hesaba katılmasından öncedir. Yılda birkaç hafta çalıştırılan ünitelerde ise tam tersine, doğru su kimyasına sahip yerinde onarım, on yıl boyunca akılcı bir seçim olarak kalabilir.
Bahsedilmesi gereken bir başka değişken daha var: kalitesiz onarımın maliyeti. Hidrostatik testi geçen ancak uçta gerilim yoğunlaşması bırakan bir kaynak tekrar arızalanır ve ikinci arıza genellikle ilkinden daha pahalıya mal olur çünkü uyarı vermeden ve genellikle bir üretim kampanyası sırasında gelir.
Birden fazla sette sızıntı frekansı arttığında ve duvar kalınlığı kodun minimum seviyesinde olduğunda değiştirin; yalnızca mekanizma bilindiğinde ve kalan ömür bir sonraki kesinti döngüsünü kapsadığında onarım yapın.
Onarılmış bir kazan, yalnızca sızıntı oluşumunun üç etkeninin tasarım kapsamı içinde tutulması durumunda onarılmış olarak kalır. Su kimyası içeriden duvar kaybı oranını kontrol eder, yük döngüsü bağlantı noktalarında yorulma hasarının birikmesini kontrol eder ve denetim aralıkları bir sonraki sızıntının gece yarısı bir teknisyen tarafından mı yoksa vardiya operatörü tarafından mı bulunacağına karar verir.
| Aralık | Etkinlik | Kayıt | Sızıntı mekanizması ele alındı |
|---|---|---|---|
| Her vardiya | Tambur seviyesi stabilitesini, blöf çalışmasını ve görünür sızıntıları kontrol edin | Günlük okumaları ve gözlemleri | Çalışma gezileri, conta sızıntısı |
| Günlük | Besleme suyu pH'ı, iletkenlik ve çözünmüş oksijen testleri | Trend grafiği, yalnızca bir değer değil | Su tarafında çukurlaşma ve birikinti altı korozyonu |
| Haftalık | Baca gazı çıkış sıcaklığı ve bacanın opaklık kontrolü | Yük temel çizgisine göre sıcaklık | Erken tüp sızıntısı, kirlenme ve baypas |
| Aylık | Muhafazaların, flanşların ve rögar kapılarının sıcakken termal görüntülenmesi | Önceki aylara karşı dosyalanan görüntüler | Arızadan önce bağlantı ve conta sızıntıları |
| Yıllık kesinti | Ekonomizer ve hava ön ısıtıcı sıralarının ultrasonik kalınlık haritalaması | Izgara haritalı okumalar | Korozyon ve erozyon nedeniyle duvarların incelmesi |
| Yıllık kesinti | Borudan boruya kaynakların boya penetrantı veya manyetik parçacık testi | Ortak-ortak kayıtlar | Kısıtlanmış eklemlerde yorulma çatlaması |
| Her 3 ila 5 yılda bir | Tam basınçlı parça muayenesi, başlık sertlik testi, genleşme derzi hareket ölçümü | Sertifikalı muayene raporu | Sürünme, genişlemenin aşırı ilerlemesi, gövde hasarı |
Bu aralıkları etkili kılan iki alışkanlık vardır. Birincisi, okumaları sabit bir alarm değeri yerine yüke göre düzeltilmiş bir taban çizgisiyle karşılaştırmaktır çünkü çoğu sızıntı, eşiği geçmeden çok önce kendilerini küçük bir trend değişikliği olarak duyurur. İkincisi, su kimyası düzeltmesini mekanik onarımla aynı iş düzenine yazmaktır, böylece düzeltme ve neden birlikte kapatılır.
Yük döngüsü özel ilgiyi hak ediyor. Her başlatma ve kapatma, boru-boru levhası bağlantılarına, başlıklara ve genişletme elemanlarına tam bir termal döngü uygular ve onarım ne kadar dikkatli yapılırsa yapılsın yorulma hasarı birikir. Gereksiz döngülerin sayısını azaltmak ve rampa oranlarını üreticinin eğrisi içinde tutmak hiçbir maliyet getirmez ve sızıntılar arasındaki süreyi doğrudan uzatır.
Kimyayı ve çıkış gazı sıcaklığını haftalık olarak değiştirin; sızıntı yapan bir kazan neredeyse her zaman yerde su olarak ortaya çıkmadan haftalar önce bir trend değişikliği olarak ortaya çıkar.
Karar onarımdan değiştirmeye geçtiğinde kaynak bulma sorusu pratik hale gelir: Mevcut kanallara uyan, geçerli kazan ve basınçlı kap gereksinimlerini karşılayan ve kesinti penceresinin içine ulaşan bir basınçlı parçayı kim teslim edebilir? Cevap genellikle üç nedenden dolayı genel bir imalat atölyesinden ziyade orijinal ekipman üreticisidir.
Birincisi yeterliliktir. Atık ısı kazanı bankası bir basınç sınır bileşenidir ve üreticinin sizin yetki alanınız için geçerli olan tasarım ve imalat onaylarına ihtiyacı vardır. Çin'de bu, yurt içi işler için üçüncü sınıf basınçlı kap üretim lisansı ve ihraç edilen ekipmanlar veya uluslararası olarak finanse edilen projeler için ASME damgası anlamına gelir. Fiyat teklifi ne kadar rekabetçi görünürse görünsün, genel bir çelik imalatçısı bu parçayı yasal olarak tedarik edemez.
İkincisi süreç bilgisidir. Gaz tarafındaki ısı transfer yüzeyleri belirli endüstrilerde belirli şekillerde arızalanır ve kok fırını, sinterleme ve oksijen üflemeli uygulamalar sağlayan bir üretici, erozyon ve kirlenme modellerini zaten biliyor olacaktır. Bu deneyim, genel düzenleme çiziminde görünmeyen ancak hizmette belirleyici olan boru aralığı, kurum üfleyici yerleşimi, genleşme derzi hareketi ve soğuk uç sıcaklık marjında kendini gösterir.
Üçüncüsü teslimat kapsamıdır. Sızıntı onarımı veya değişimi genellikle bir demetten daha fazlasını gerektirir: kanal modifikasyonları, yapısal destekler, yalıtım, refrakter detayları, enstrümantasyon kılavuzları ve devreye alma desteği gerektirir. Tasarım, üretim, kurulum ve devreye alma işlemlerini gerçekleştiren tek bir tedarikçiyle çalışmak, üç veya dört ayrı yüklenici arasındaki arayüz riskini ortadan kaldırır.
Potansiyel tedarikçileri değerlendirirken iddialardan ziyade kanıt isteyin: yazılı basınçlı kap ve kazan nitelikleri, ulaşılabilir bağlantı kalitesini belirleyen şirket içi üretim ekipmanı ve karşılaştırılabilir gaz koşullarını çalıştıran tesislerden bir referans listesi. Kendi sert lehim fırınına, kanat sarma kapasitesine ve ısı borusu üretim hattına sahip bir üretici, soğuk uç sızıntılarının çoğuna neden olan bağlantılar üzerinde doğrudan kontrole sahiptir; bu, bu operasyonları taşerona veren bir tedarikçiden anlamlı bir farktır.
Uluslararası faaliyet gösteren tesisler için, kaynak bulma görüşmesi aynı zamanda dokümantasyon uygulamasını da doğrulamalıdır: malzeme sertifikaları, kaynak prosedürü spesifikasyonları ve yeterlilik kayıtları, tahribatsız test raporları, hidrostatik test sertifikaları ve uygulama çizimleri. Bu belgeler bir müfettişin isteyeceği belgelerdir ve bunların yokluğu, ekipmanın sahaya ulaşmasından çok sonra bile devreye alma işlemini geciktirebilir.
Son olarak fiyat, sağlanan ısı geri kazanım performansını, bakım müdahaleleri arasında beklenen aralığı ve tedarikçinin yedek parçalar için yanıt süresini içeren toplam maliyet esasına göre değerlendirilmelidir. Soğuk ucunu on sekiz ay içinde korozyon ürünleriyle tıkayan daha ucuz bir paket hiç de ucuz değil.
Basınçlı parçaları, şirket içi ortak üretimle kalifiye bir kazan ve basınçlı kap üreticisinden temin edin; dokümantasyon ve bağlantı kalitesi, teslimattan sonra bir alt yüklenicinin işinde incelenemez.
Yüzlerce inceleme ve onarım işinde aynı beş hata tekrarlanıyor. Her biri kaçınılması ucuz ve tekrarlanması pahalıdır.
Bu hataların her birinin arkasında kısa vadeli bir mantık var: zaman baskısı, bütçe baskısı, zaten kaymaya başlayan bir kesinti penceresi. Sorun, hatanın maliyetinin bir sonraki bakım bütçesine, çoğunlukla da tesisin plansız bir durmayı en az göze alabileceği bir üretim kampanyası sırasında ortaya çıkmasıdır.
Basit bir disiplin bunların çoğunu çözer: Herhangi bir onarım tamamlanmadan önce mekanizmayı, onarım yöntemini, onarımı doğrulayan ölçümü ve bir tekrarı önleyecek operasyonel değişikliği kaydedin. Onarımın sonunda on dakikalık belgeleme, bir tesis için yapılabilecek en ucuz güvenilirlik yatırımıdır.
Her sızıntı onarımı kayıtlı bir mekanizma ve buna karşılık gelen bir operasyonel değişiklikle kapatılmalıdır; aksi takdirde aynı sızıntı daha sonraki bir tarih için planlanır.
Onarım veya değiştirme kararı hazırlanırken iki sayfa açık tutulmaya değer:
Her iki sayfa da bu makaleyle aynı başlangıç noktasını varsayıyor: mekanizmayı anlayın, ardından ekipmanı seçin.
İyi kaynak bulma kararları net bir arıza mekanizmasıyla başlar; gaz analizini, kalınlık haritasını ve sızıntı geçmişini ilk tedarikçi görüşmesine getirin.
Sızıntı yapan bir kazanın onarılması tek bir görev değil, bir karar dizisidir. Konumu belirleyin, mekanizmayı doğrulayın, nedeni ortadan kaldıracak bir onarım seçin ve bunun geri gelmesini engelleyen çalışma değişikliğini kaydedin. Kalınlık verileri ve sızıntı sıklığı ünitenin tamamlandığını söylediğinde, değiştirme işlemini proses konumu, toz yüklemesi ve asit çiğlenme noktası eklenmiş bir mühendislik projesi olarak ele alın ve ekipmanı bir katalog sayfası yerine bu sayılara göre belirtin.
Bu sırayı takip eden tesislerde genellikle daha az sızıntı, daha kısa kesintiler ve büyük müdahaleler arasında daha uzun bir aralık görülür. Mekanizma yerine suyu kovalayan tesislerde, genellikle bir sonraki yeniden başlatmadan hemen sonra ve üretim yılının en uygunsuz anında aynı sızıntı tekrar görülür. İkisi arasındaki fark bütçe değil; soruların sorulma sırası budur.
Yöntemden önce mekanizmayı ve fiyattan önce tasarımı sorun; bu sipariş tek başına kazan sızıntılarının çoğunu önler.
Başarıya doğru ilerlemenize yardımcı olacağız.

Maqiao Kuzey Yüksek Teknoloji Endüstriyel Aglomerasyon Bölgesi, Jingjiang Şehri, Taizhou Şehri, Jiangsu Eyaleti

+86-18752676699 / +86-13961025664